Artykuł sponsorowany
Jak właściwości materiału narzędzia wpływają na dobór do stali, żeliwa i stopów trudnoskrawalnych
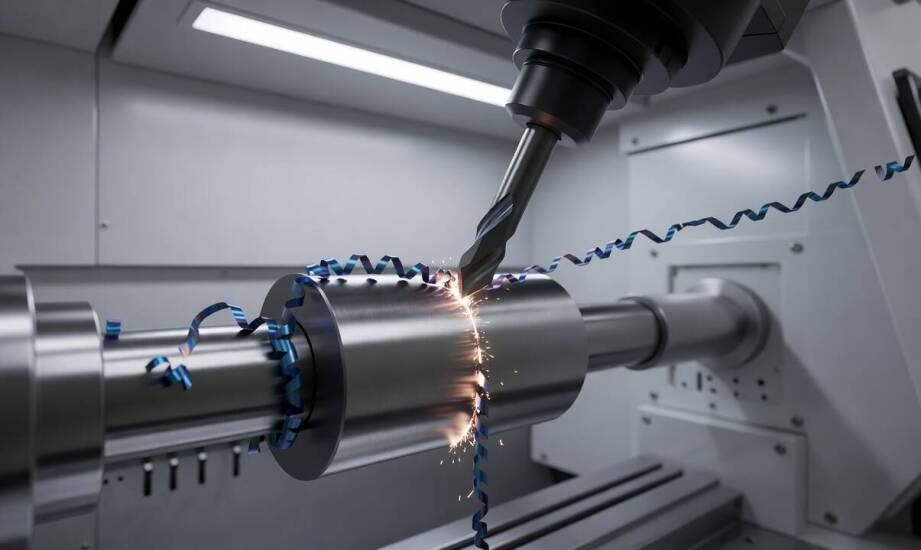
Ten sam materiał narzędzia skrawającego zachowuje się zupełnie inaczej podczas obróbki stali, żeliwa oraz stopów trudnoskrawalnych. Różnice te wynikają z odmiennej twardości, przewodności cieplnej i skłonności do tworzenia narostów na krawędzi tnącej. Zastosowanie nieodpowiedniego ostrza prowadzi do szybkiego wzrostu temperatury w strefie cięcia. Zjawisko to przyspiesza zużycie ścierne i zwiększa ryzyko nagłego pęknięcia płytki. Zrozumienie relacji między parametrami procesu a właściwościami obrabianego detalu stanowi fundament skutecznej optymalizacji produkcji na centrach tokarskich i frezarskich. Złe decyzje technologiczne generują przestoje maszyn i wyraźnie podnoszą koszty wytwarzania.
Klasyfikacja materiałów narzędziowych w środowisku CNC
Podstawowy podział stosowany w przemyśle obejmuje stal szybkotnącą, węgliki spiekane, ceramikę oraz rozwiązania supertwarde. Stal szybkotnąca sprawdza się w operacjach o niskich prędkościach cięcia, szczególnie w procesach wymagających doskonałej udarności układu. Węgliki spiekane całkowicie zdominowały nowoczesną produkcję seryjną na maszynach sterowanych numerycznie. Gwarantują one bardzo dobrą wydajność i powtarzalność przy seryjnym obrabianiu popularnych stopów węglowych. Ceramika tlenkowa i azotkowa oraz polikrystaliczny azotek boru czy diament trafiają na wrzeciona w ekstremalnych środowiskach. Stosuje się je przy zleceniach narzucających ogromne obciążenia cieplne i potężne siły tarcia w strefie skrawania.
O przydatności wybranego wariantu decydują trzy mierzalne parametry materiałowe. Twardość na gorąco warunkuje maksymalną temperaturę pracy bez utraty wyjściowej geometrii ostrza. Z kolei odporność na ścieranie chroni krawędź skrawającą przed przedwczesnym stępieniem. Udarność powstrzymuje mikropęknięcia przy uderzeniach przerywanych, typowych dla cykli frezarskich. Zwykła stal HSS utrzymuje strukturę do granicy 620°C, podczas gdy monolityczne węgliki spiekane bezpiecznie pracują w otoczeniu sięgającym 900°C. Nowoczesne rozwiązania bazujące na azotku boru zachowują wyjściową twardość nawet po przekroczeniu progu 1000°C, co otwiera drogę do swobodnego cięcia detali zahartowanych.
Pomiary twardości w skali Vickersa bezpośrednio wpływają na dobór parametrów w programach CAM. Tradycyjna stal narzędziowa osiąga wynik około 700 HV. Szeroko stosowane powlekane węgliki lokują się w przedziale od 1200 do 1600 HV. Przemysłowy azotek boru notuje wartości zbliżające się do 4500 HV. Najtwardszy w zestawieniu polikrystaliczny diament (PCD) osiąga wynik powyżej 10000 HV, jednak z powodu powinowactwa chemicznego wchodzi w reakcję ze stalą i traci swoje właściwości podczas cięcia stopów żelaza. Parametry te wyznaczają rygorystyczne limity dla maksymalnej prędkości skrawania. Stal HSS wymusza powolną pracę w zakresie od 10 do 30 metrów na minutę. Węgliki monolityczne rozszerzają ten przedział do 150 metrów, a nowoczesne wkładki wielowarstwowe bez problemu pokonują granicę 400 metrów na minutę przy stabilnym chłodzeniu.
Dobór narzędzia do fizycznych właściwości obrabianego metalu
Struktura i skład chemiczny obrabianego detalu zmieniają całkowicie logikę wykorzystania danego ostrza w codziennej produkcji. Płytki wieloostrzowe i frezy węglikowe z powłokami PVD stanowią rynkowy standard dla miękkiej stali konstrukcyjnej. Pozwalają one uzyskać świetny kompromis między żywotnością elementu tnącego a kosztem jednostkowym gotowego produktu. Obróbka żeliwa szarego wymusza inną strategię przez obecność kruchych wiórów oraz wysoką ścierność materiału. Specjaliści wprowadzają tu gatunki ceramiczne, które doskonale znoszą tarcie i pozwalają na wyższe prędkości wrzeciona. Cięcie stopów tytanu i niklu wiąże się z gigantyczną emisją ciepła, ponieważ niska przewodność termiczna tych surowców ładuje całą energię uderzenia bezpośrednio w układ tnący. Wymaga to sięgnięcia po specjalistyczne gatunki węglików żaroodpornych o rygorystycznie wyprofilowanym łamaczu wióra.
Procesy toczenia zewnętrznego stali stopowych opierają się niemal w całości na uniwersalnych gatunkach węglików spiekanych. Sztywne węgliki monolityczne odpowiadają za precyzyjne frezowanie konturów zewnętrznych i czołowych. Głębokie wiercenie pod gwinty realizuje się szybciej przy użyciu wierteł składanych z wymiennymi wkładkami centralnymi i obwodowymi. Zaawansowane materiały narzędziowe w obróbce skrawaniem ujawniają pełnię swoich możliwości przy pracach na detalach o twardości powyżej 55 HRC. Tradycyjny surowiec ulega tam natychmiastowemu zniszczeniu, podczas gdy rozwiązania supertwarde gwarantują świetną gładkość powierzchni i zachowanie założonych tolerancji wymiarowych.
Wdrożenie polikrystalicznego azotku boru do obróbki na twardo eliminuje kosztowne operacje szlifowania na ostatnim etapie produkcji. Odpowiednio podparta płytka CBN potrafi precyzyjnie zebrać naddatek z zahartowanego wałka, co pozwala zamknąć proces w jednym zamocowaniu. Praktyka warsztatowa dowodzi, że azotek boru wykazuje dwukrotnie dłuższą żywotność niż węglik podczas skrawania wymagających stopów na bazie niklu. Śląski dystrybutor osprzętu, firma CNCArt, wyposaża przedsiębiorstwa z sektora energetycznego i lotniczego w dedykowane narzędzia Kennametal. Fachowy dobór wierteł i oprawek tokarskich ułatwia zakładom produkcyjnym optymalizację powtarzalnych cykli maszynowych i zauważalnie ogranicza mechaniczne zużycie krawędzi skrawających.
Zaprojektowanie bezpiecznego cyklu technologicznego opiera się na dokładnym dopasowaniu twardości ostrza do właściwości termicznych ciętego metalu. Zachowanie stabilności wymiarowej zależy od ścisłej korelacji między prędkością obrotową, odpowiednim posuwem i głębokością wejścia w materiał. Sparowanie wytrzymałego surowca narzędziowego z trudnym detalem opóźnia degradację płytki i zapobiega nieoczekiwanym postojom wrzeciona. Świadoma selekcja wyposażenia znacząco wydłuża czas pracy bezobsługowej i zabezpiecza obrabiarki przed kolizjami.
Kategorie artykułów
Polecane artykuły
Obozy odchudzające biegowe: połączenie pasji i zdrowia
Noclegi w Krynicy-Zdroju z możliwością odbioru kluczy w dogodnych godzinach

Znaczenie małych klasowych grup w nowoczesnej szkole
