Artykuł sponsorowany
Jak ułożyć program oczyszczania oleju w zakładzie przy pracy ciągłej maszyn
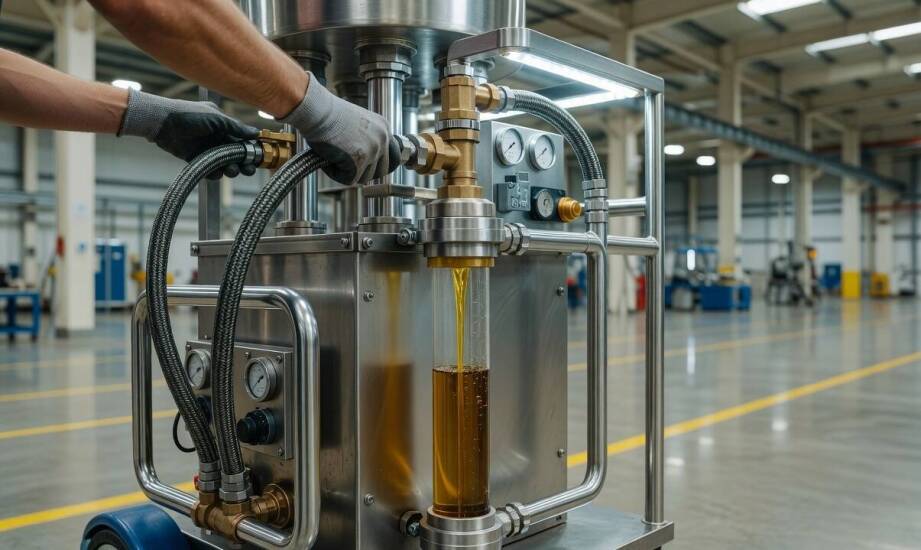
Olej hydrauliczny lub smarujący stanowi krytyczne medium przenoszące energię i chroniące elementy maszyn w zakładach pracujących w trybie ciągłym. Awaria zaledwie jednej kluczowej linii produkcyjnej nierzadko zatrzymuje cały harmonogram, co generuje straty liczone w dziesiątkach tysięcy złotych na godzinę. Służby utrzymania ruchu szukają sprawdzonych sposobów na wyprzedzanie problemów, aby skutecznie unikać kosztownych napraw sprzętu. Regularna kontrola i pielęgnacja płynów eksploatacyjnych zapobiega nieoczekiwanym usterkom, wydłużając żywotność najdroższych komponentów. Zamiast czekać na całkowitą degradację środka smarnego, inżynierowie stawiają na monitorowanie jego kondycji w czasie rzeczywistym.
Jakie sygnały operacyjne wskazują na degradację oleju?
Zmiany właściwości fizykochemicznych cieczy bezpośrednio przekładają się na kulturę pracy urządzeń. Wzrost temperatury pracy układu hydraulicznego powyżej 60–80°C przyspiesza procesy utleniania nawet dwukrotnie na każde kolejne 10°C. Operatorzy maszyn rejestrują wówczas specyficzny hałas pompy spowodowany zjawiskiem kawitacji, a także wyraźny spadek stabilności ruchu siłowników. Maszyna pracuje zauważalnie wolniej, cykle stają się nierówne, natomiast ciśnienie w całym układzie systematycznie maleje.
Zmiana koloru oleju na ciemny i mętny, połączona z charakterystycznym zapachem spalenizny, jednoznacznie potwierdza postępującą degradację. Według statystyk branżowych to właśnie zanieczyszczenia mechaniczne odpowiadają za większość uszkodzeń. Utrata pierwotnych właściwości smarnych powoduje zwiększone tarcie, które uwalnia do układu mikroskopijne opiłki metalu. Kumulacja takich objawów oznacza, że doraźna wymiana medium przestaje wystarczać. Konieczne staje się wdrożenie systematycznego programu oczyszczania, który powstrzyma dalsze uszkodzenia rozdzielaczy i uszczelnień.
Jak ocenić parametry czystości i zawartość wody w układzie?
Precyzyjne planowanie działań serwisowych opiera się na twardych danych laboratoryjnych. Stopień zabrudzenia cząstkami stałymi określa międzynarodowa norma ISO 4406. Przykładowy kod 19/17/14 wskazuje krytyczną liczbę zanieczyszczeń o wielkości 4, 6 i 14 mikrometrów w zaledwie jednym mililitrze badanej substancji. Kolejnym decydującym wskaźnikiem pozostaje zawartość wilgoci. Wartości rzędu 200–500 ppm lub 50% nasycenia bywają często przyjmowane za graniczne. Należy bezwzględnie pamiętać, że progi tolerancji na obecność wody zależą bezpośrednio od typu oleju oraz temperatury pracy układu. Tempo starzenia się cieczy śledzi się dodatkowo poprzez badanie liczby kwasowej TAN oraz monitorowanie spadków lepkości.
Odpowiedzią na pogarszające się parametry jest filtrowanie oleju metodą specjalistycznej mikrofiltracji lub wydajnego wirowania. Nowoczesne technologie pozwalają przywrócić wymaganą klasę czystości bez konieczności całkowitego zatrzymywania maszyn. Sprzęt serwisowy podłącza się w obiegu bocznikowym, gdzie mobilne agregaty usuwają zanieczyszczenia wielkości powyżej jednego mikrona oraz wytrącają szkodliwą wilgoć. Takie działanie operacyjne bezpośrednio wspiera nieprzerwaną produkcję, redukując ryzyko zatarcia pomp i zacinania się serwozaworów.
Zewnętrzne wsparcie utrzymania ruchu
Zewnętrzni specjaliści często przejmują ciężar opieki nad płynami eksploatacyjnymi w rozbudowanych parkach maszynowych. Firma Energy Serwis realizuje mobilny serwis olejowy w hutach, kopalniach oraz zautomatyzowanych zakładach z sektora automotive. Przedsiębiorstwo stosuje zaawansowane technologie odwadniania i oczyszczania układów hydraulicznych. Standardowa procedura dbania o maszyny obejmuje wnikliwe badania laboratoryjne, które pozwalają obiektywnie ocenić faktyczny stan cieczy przed rozpoczęciem prac oraz tuż po ich zakończeniu.
Jak zaplanować filtrację bez przerywania pracy zmianowej?
Skuteczny program oczyszczania musi współgrać z nadrzędnym celem każdego zakładu, jakim jest utrzymanie założonej ciągłości produkcji. Moment podłączenia urządzeń serwisowych warto precyzyjnie dopasować do planowanych postojów technologicznych, przerw między zmianami lub okresów obniżonego obciążenia danej linii. Jeśli fabryka funkcjonuje w rygorystycznym trybie całodobowym, najbezpieczniejszym rozwiązaniem technologicznym pozostaje stała filtracja w trybie by-pass.
Procesy wirowania oraz próżniowego odwadniania można prowadzić równolegle z normalną eksploatacją maszyn, bez najmniejszej ingerencji w ich fabryczne układy sterowania. Elastyczny harmonogram obsługi zapobiega gwałtownym i niezwykle kosztownym awariom na halach. Sensowna strategia dbania o medium hydrauliczne wynika z dokładnej analizy parametrów fizykochemicznych, rytmu pracy fabryki oraz akceptowalnego poziomu ryzyka technologicznego.
Kategorie artykułów
Polecane artykuły
Jak skład zaprawy i nasiąkliwość cegły decydują o trwałości murów z klinkieru
Wbudowany dozownik przy zlewie — kiedy porządkuje codzienny rytm zmywania i przestrzeń blatu
Dlaczego sama deklaracja białka z insektów nie wystarcza, by ocenić karmę