Artykuł sponsorowany
Jak przygotować przenośnik i taśmę do serwisu na miejscu, by ograniczyć przestój
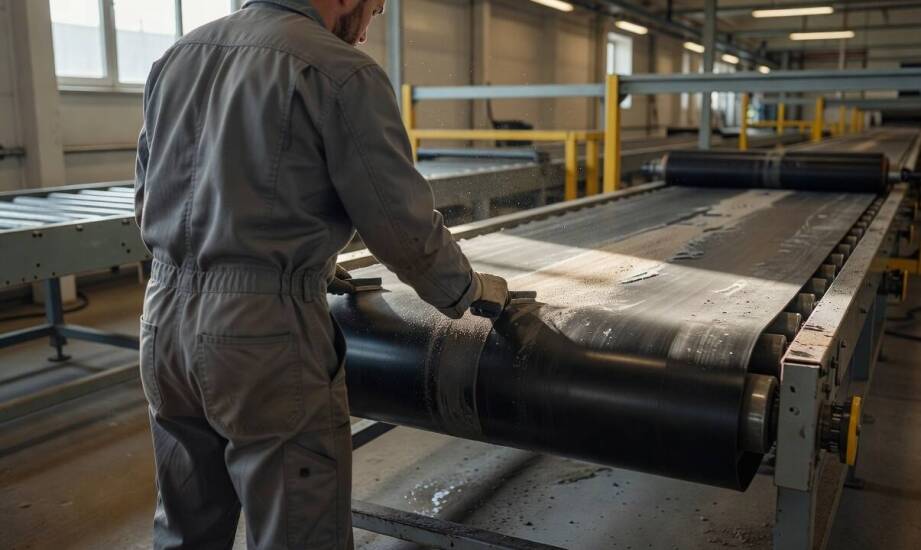
Awaria taśmy przenośnikowej podczas pracy linii produkcyjnej wymusza natychmiastową zmianę harmonogramu działań w całym zakładzie. Zatrzymanie głównego ciągu transportowego generuje wysokie koszty przestoju, zwłaszcza w branży wydobywczej, cementowniach czy zakładach obróbki drewna. Naprawa uszkodzenia bezpośrednio na maszynie pozwala przywrócić ruch bez konieczności długotrwałego demontażu i wymiany całego obwodu. Ostateczny czas trwania prac oraz trwałość odtworzonego połączenia zależą jednak od tego, jak dokładnie personel techniczny przygotuje infrastrukturę przed rozpoczęciem właściwych czynności serwisowych.
Identyfikacja usterki i zabezpieczenie obszaru roboczego
Personel zakładu musi zgromadzić precyzyjne dane o charakterze awarii jeszcze przed przyjazdem zewnętrznych techników. Identyfikacja problemu ułatwia dobór odpowiedniej metody naprawy oraz właściwych materiałów wulkanizacyjnych. Kluczowe pozostaje ustalenie rodzaju uszkodzonego nośnika, uwzględniając budowę rdzenia, całkowitą grubość profilu oraz dokładną specyfikę pęknięcia. Przebicie punktowe, rozległe rozwarstwienie czy postrzępienie obrzeża wymagają zupełnie odmiennego podejścia technologicznego. Równie ważne są parametry eksploatacyjne układu transportowego. Wiedza o prędkości roboczej, maksymalnym obciążeniu urobkiem i obecności pyłów pozwala dopasować mieszanki gumowe o odpowiedniej odporności.
Fizyczne zabezpieczenie maszyny stanowi kolejny niezbędny etap przygotowań. Przepisy bezpieczeństwa bezwzględnie wymagają całkowitego odłączenia zasilania przenośnika zgodnie z procedurami LOTO. Główny wyłącznik prądu należy zablokować fizyczną kłódką i wyraźnie oznakować, aby wykluczyć przypadkowe uruchomienie napędu przez osoby trzecie. Teren wokół uszkodzonego fragmentu pasa trzeba precyzyjnie oczyścić z zalegającego materiału sypkiego i błota. Zapewnienie stabilnej, równej powierzchni ułatwia sprawne rozstawienie ciężkiego sprzętu grzewczego. Wytyczony obszar powinien zajmować odcinek o długości co najmniej trzykrotnie większej niż wymiar planowanego złącza. Swobodny dostęp do odpowiednich przyłączy elektrycznych przyspiesza nagrzewanie płyt oporowych.
Wstępna obróbka pasa i ocena podzespołów transportowych
Opracowanie krawędzi taśmy to najbardziej wymagający technicznie etap całego procesu. Zewnętrzną powierzchnię trzeba dokładnie zmyć z tłustych osadów oraz resztek transportowanego surowca. Miejsca przeznaczone do nałożenia nowej warstwy szlifuje się specjalistycznymi tarczami do momentu odsłonięcia surowej gumy i nienaruszonej struktury tkaniny lub linek stalowych. Technicy wyznaczają geometrię złącza na podstawie wymogów konkretnego materiału. Trwała i odporna na rozrywanie wulkanizacja taśm przenośnikowych zależy w głównej mierze od precyzji, z jaką zostaną spasowane sfazowane warstwy przed nałożeniem docisku.
Stan pozostałych elementów napędowych układu wpływa bezpośrednio na żywotność odtworzonego odcinka. Uszkodzone rolki, zatarte łożyska nośne czy zniekształcone bębny generują punktowe opory, które drastycznie osłabiają świeże złącze podczas pierwszych godzin pracy. Odchylenia w prostoliniowości biegu pasa powodują ocieranie o konstrukcję ramy, co niszczy krawędzie. Wymiana wyeksploatowanych komponentów bezpośrednio przed procesem klejenia eliminuje ryzyko wtórnego zerwania obwodu w tym samym miejscu. Kontrola powinna objąć również siłę docisku zgarniaczy polimerowych.
W praktyce serwisowej firmy BELTOR usuwanie tego typu awarii obejmuje pełen cykl diagnostyczny na terenie obiektu przemysłowego. Ekipy techniczne wykorzystują prasy wulkanizacyjne do łączenia metodą na gorąco, zachowując restrykcyjne parametry procesowe, w tym temperaturę na poziomie 145–155°C oraz ciśnienie przekraczające 0,8 MPa. Przedsiębiorstwo stosuje zróżnicowane techniki adhezyjne, dopasowując rodzaj klejenia do warunków przestrzennych panujących przy taśmociągu. Diagnoza układu uwzględnia sprawdzenie osiowości bębnów i skuteczności systemów czyszczących. Zastosowanie sprawdzonych mieszanek gumowych pozwala przywrócić nośnikowi właściwości zbliżone do fabrycznych.
Odpowiednia organizacja przestrzeni roboczej skraca całkowity czas wyłączenia linii z eksploatacji. Technicy otrzymujący czysty i bezpieczny dostęp do uszkodzonego miejsca mogą od razu przystąpić do mechanicznego stopniowania warstw. Rygorystyczne przestrzeganie procedur oczyszczania i obróbki materiału gwarantuje stabilne wiązanie strukturalne. Dbałość o kondycję urządzeń współpracujących z pasem przekłada się na niezakłócony transport surowców po wznowieniu produkcji.
Kategorie artykułów
Polecane artykuły
Obozy odchudzające biegowe: połączenie pasji i zdrowia
Noclegi w Krynicy-Zdroju z możliwością odbioru kluczy w dogodnych godzinach
Znaczenie małych klasowych grup w nowoczesnej szkole