Artykuł sponsorowany
Co sprawdza producent stalowej wiaty garażowej, zanim wyrób wyjedzie z hali
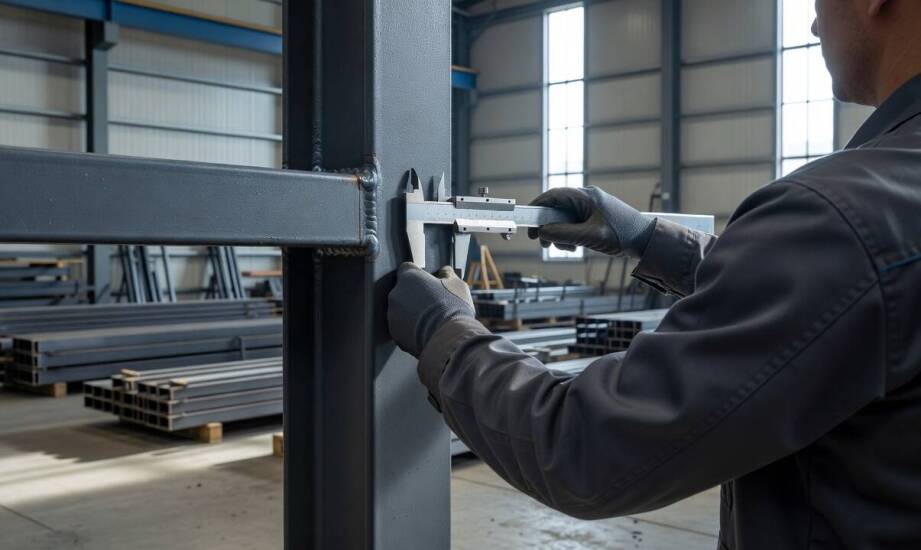
Jakość stalowej konstrukcji zależy w głównej mierze od procesów realizowanych bezpośrednio w hali maszynowej, zanim poszczególne części opuszczą zakład. Każdy technologiczny etap wpływa na ostateczną geometrię, stabilność ramy oraz wytrzymałość materiału na trudne warunki atmosferyczne. Kompletna produkcja wymaga przeprowadzenia skomplikowanych operacji obróbczych i wdrożenia wieloetapowych testów. Weryfikacja planów inżynieryjnych, rygorystyczne cięcie stali, profesjonalne zabezpieczenie powierzchni oraz dokładne sprawdzenie elementów decydują o tym, jak obiekt zachowa się pod obciążeniem.
Projekt wykonawczy i tolerancje w planie produkcyjnym
Zamówienie na zadaszenie narzuca konieczność przygotowania bardzo szczegółowego rysunku wykonawczego. Dokumentacja precyzuje niezbędne wymiary gabarytowe, rozstaw nośnych słupów, kąty nachylenia dachu oraz dokładne umiejscowienie punktów kotwienia w podłożu. Właściwe normy dotyczące konstrukcji stalowych, takie jak PN-EN 1090-2, określają dopuszczalne tolerancje geometryczne niezbędne do zachowania bezpiecznej statyki obiektu. Inżynierowie wyznaczają limity dla pionowości słupów oraz precyzują odchyłki w ogólnym ustawieniu ramy.
Dokładne przeniesienie tych matematycznych założeń na arkusze blachy i profile decyduje o bezproblemowym montażu. Prawidłowo zaplanowana geometria gwarantuje idealne spasowanie elementów podczas prac terenowych. Przekroczenie zakładanych odchyłek przez zakład wytwórczy powoduje niepożądane naprężenia w trakcie skręcania poszczególnych modułów. Projektanci uwzględniają także rezerwy materiałowe i analizują zachowanie profili poddawanych silnym wiatrom oraz zmiennym temperaturom.
Obróbka mechaniczna stali a sztywność ramy
Główne operacje kształtowania surowca bezpośrednio definiują parametry nośne wznoszonego obiektu. Cięcie laserowe lub plazmowe pozwala uzyskać gładkie krawędzie o perfekcyjnej precyzji wymiarowej. Dokładne cięcie minimalizuje luzy w węzłach łączeniowych, co przekłada się na wysoką sztywność całej instalacji. Odpowiednio przycięta stal ułatwia spawaczom nakładanie równych spoin.
Zaginarki CNC nadają profilom ostateczne kształty. Cyfrowe gięcie metalu zwiększa moment bezwładności materiału i wyraźnie poprawia jego odporność na wyginanie bez niepotrzebnego zwiększania masy. Następnie pracownicy łączą przygotowane części w docelowe moduły. Prace spawalnicze wymagają rygorystycznego utrzymania założonej grubości spoiny. Zbyt płytki przetop osłabia węzeł, co grozi pęknięciami pod naporem bocznym. Złącza czyści się z poprodukcyjnej szlaki i poddaje wnikliwym oględzinom jeszcze przed nałożeniem maskujących farb.
Ochrona antykorozyjna oraz systemy wykończeniowe
Surowa stal po zakończeniu prac mechanicznych trafia do strefy zabezpieczania przed procesami utleniania. Podstawową barierę w solidnych konstrukcjach stanowi ocynk ogniowy. Kąpiel metalu w płynnym cynku tworzy zgorzelinę, która chroni stop przed wilgocią, opadami i solą używaną zimą na podjazdach.
Dalsze wykończenie realizuje się według wybranej specyfikacji technicznej zadaszenia. Zakłady wdrażają odrębne systemy estetycznego wykańczania powierzchni, traktowane jako dwa niezależne procesy. Pierwszym rozwiązaniem jest staranne pokrycie stalowych paneli tynkiem akrylowym. Wariant ten tworzy twardą powłokę wiernie imitującą tradycyjny mur, co pozwala naturalnie wkomponować obiekt w bryłę budynku mieszkalnego. Drugą drogą wykończenia jest lakierowanie proszkowe elementów i wygrzanie ich w piecu. Farba zapewnia gładką barierę odporną na promieniowanie ultrafioletowe oraz mechaniczne uderzenia. Prawidłowo zabezpieczona wiata garażowa producentowi pozwala zminimalizować ryzyko reklamacji związanych z wykwitami rdzy, dlatego grubość tych warstw weryfikuje się elektronicznymi miernikami.
Końcowa weryfikacja części i ocena powłok
Gotowe komponenty przesuwa się na stanowiska ostatecznego odbioru wysyłkowego. Zespół logistyczny dokładnie weryfikuje kompletność spakowanej paczki. Kompletacja obejmuje przeliczenie profili, odpowiedniej liczby blach, złączek oraz niezbędnych detali maskujących. Brak zaledwie jednego profilu potrafi całkowicie wstrzymać prace ekipy instalacyjnej u odbiorcy końcowego.
Inspektorzy potwierdzają ostateczną zgodność wymiarową głównych przęseł z pierwotnym projektem inżynieryjnym. Oceniają także jednolitość i strukturę nałożonych powłok antykorozyjnych. Kawałki stali noszące ślady zarysowań, pęcherzyków powietrza pod farbą lub z nierównomiernie nałożonym tynkiem trafiają z powrotem do izolacji. Detale odrzucone przez kontrolerów podlegają natychmiastowym poprawkom lakierniczym. Staranna kontrola powłok chroni przed powstawaniem wczesnych ognisk korozji.
Wpływ zaplecza wykonawczego na dokładność profili
Doświadczenie technologiczne wykonawcy pozwala utrzymać pożądaną powtarzalność geometryczną wypuszczanych przęseł. Sprawnie zorganizowane Przedsiębiorstwo Produkcyjno-Handlowo-Usługowe "AND" wytwarza rocznie od ośmiu do dziewięciu tysięcy garaży, zaopatrując rynki krajowe i zagraniczne.
Wysoki wolumen wytwarzania wymusza wdrożenie ścisłej standaryzacji procedur cięcia, gięcia i cynkowania detali. Każda kolejna partia materiału opuszczająca zakład wykazuje identyczne parametry sztywnościowe. Optymalizacja cykli technologicznych oraz regularny nadzór nad używanym parkiem maszynowym pozwalają skutecznie redukować ryzyko błędów ludzkich na linii produkcyjnej.
Procesy technologiczne jako gwarancja użyteczności
Wieloletnia stabilność nowoczesnych zadaszeń stalowych wynika bezpośrednio z łańcucha operacji przeprowadzanych w specjalistycznej hali obróbczej. Precyzyjne wyliczenie obciążeń w węzłach i zachowanie milimetrowych tolerancji przy cięciu wpływają na mechaniczną siłę całego układu. Dobór sprawdzonej technologii cynkowania i tynkowania odpowiada za odporność ramy na degradujące czynniki pogodowe.
Atrakcyjny wygląd postawionego obiektu stanowi wyłącznie naturalną konsekwencję prawidłowo poprowadzonej obróbki metalu. Zasadnicza jakość konstrukcji ujawnia się w staranności położonych spoin, precyzji nowoczesnych zaginarek i drobiazgowej weryfikacji warstw malarskich tuż przed załadunkiem profili na platformę transportową.
Kategorie artykułów
Polecane artykuły
Obozy odchudzające biegowe: połączenie pasji i zdrowia
Noclegi w Krynicy-Zdroju z możliwością odbioru kluczy w dogodnych godzinach

Znaczenie małych klasowych grup w nowoczesnej szkole
